
La parada de una fábrica debido a un rodillo agrietado cuesta más que sólo el tiempo de inactividad. Cuando se programó el reacondicionamiento de ese rollo pero el plan de mantenimiento se retrasó, la reacción en cadena afecta las operaciones de fundición, laminado y acabado. A la mayoría de los laminadores no les falta trabajo de mantenimiento, pero con frecuencia carecen de un programa claro de mantenimiento de rodillos que alinee las capacidades del equipo con las prioridades de producción. Un programa formal cambia la pregunta de "qué rollo falla a continuación" a "qué rollo recibe servicio antes de fallar y qué máquinas realizan ese servicio de manera confiable".
Un programa práctico de mantenimiento de rollos no es un muro de procedimientos. Es un marco de decisión que ayuda a una planta siderúrgica a proteger sus rodillos de mayor valor, programar el servicio correcto en el momento adecuado y elegir las máquinas herramienta que realmente pueden restaurar un rodillo a su tolerancia y condición de superficie previstas.
Contenido
Las fallas inesperadas de los rodillos suelen ser un síntoma de un enfoque de mantenimiento informal. Si los rodillos sólo se reemplazan cuando aparece una grieta o se detecta un defecto en la superficie, el laminador absorbe todo el impacto en la producción, la calidad del producto y los costos de inventario. La alternativa es planificar el desgaste de los rodillos, realizar un seguimiento sistemático y proporcionar el equipo necesario para contrarrestarlo antes de que interrumpa el programa de laminación.
Un rodillo no es un consumible en el mismo sentido que un inserto de corte o un rodamiento. Es un componente pesado y de alto valor cuya vida útil depende de varios factores que interactúan: carga de rodadura, velocidad, temperatura, composición del material y calidad del trabajo de reacondicionamiento. La planificación de mantenimiento realista comienza con el seguimiento de estas variables para cada rollo crítico en la línea. Sin un registro del historial de los rodillos, cada decisión de mantenimiento es aproximada y las consecuencias de esa aproximación pueden afectar la producción de todo el molino.
Un ejemplo: un rodillo de trabajo que no se controla de cerca puede desarrollar un defecto en la superficie que aún es lo suficientemente pequeño como para corregirlo con una ligera pasada de pulido. Si se atrapa tarde, el mismo rollo requiere mucha más eliminación de material, lo que acorta su diámetro utilizable, reduce el número de ciclos de reacondicionamiento restantes y, en última instancia, hace que sea necesario reemplazarlo antes. Un programa de mantenimiento de rodillos ejecutado correctamente cambia este patrón al establecer intervalos de inspección basados en datos operativos reales en lugar de un cronograma vago que se deja de lado con demasiada facilidad.
La conversión de un comportamiento de funcionamiento hasta fallar a un mantenimiento planificado le brinda a la planta una visión predecible de la disponibilidad de los rodillos. En un entorno de acero pesado, cada cambio inesperado de rodillo tiene un costo que va más allá del personal de mantenimiento. El cierre también puede interrumpir una línea tándem, retrasar el programa de fundición o requerir un recalentamiento adicional de las losas. Con un programa planificado, estos eventos pasan a formar parte del calendario operativo de la planta en lugar de emergencias que consumen tiempo de administración cada semana.
Un programa sonoro no se copia de otra instalación. Tiene en cuenta la población de rodillos, los patrones de desgaste específicos del laminador, la capacidad de mecanizado disponible y las limitaciones comerciales del producto que se lamina. La estructura central generalmente incluye cuatro elementos: inventario y clasificación de rollos, selección de estrategias de mantenimiento, inspección y monitoreo de condiciones, y ejecución con equipos dedicados.
El primer paso es saber qué rollos conllevan mayor riesgo. Un rollo puede ser crítico porque afecta directamente la calidad de la tira, o porque es el artículo más caro de su grupo, o porque requiere un largo tiempo de entrega para obtenerlo. Comience con una tabla de clasificación basada en el valor y la dificultad de reemplazo. Esa matriz simple permite concentrar recursos donde un fallo causaría la mayor pérdida.
| Clasificación | Desgaste severo | Costo de reemplazo | Enfoque de mantenimiento recomendado |
|---|---|---|---|
| tirada critica | Alto y frecuente | Alto | Inspeccionar a intervalos fijos; reacondicionar inmediatamente cuando esté cerca del límite de tolerancia |
| Rollo de trabajo estándar | Moderado y predecible | moderado | Reacondicionamiento preventivo en función del tonelaje producido |
| Rollo de respaldo | Ciclo bajo, pero largo. | muy alto | Monitoreo basado en la condición con servicio planificado de ciclo largo |
| rollo de repuesto | variable | Bajo | Girar al servicio durante el reacondicionamiento del rollo primario. |
No todos los rollos se deben mantener de la misma forma. En terminología de mantenimiento, existen varias estrategias amplias:
En muchas fábricas, un sistema escalonado funciona mejor. Los rodillos de respaldo de alto valor se pueden monitorear con un enfoque basado en la condición, los rodillos de trabajo con un fuerte historial de desgaste pueden seguir intervalos preventivos y los rodillos de bajo valor que tienen poco efecto en el producto final pueden recibir servicio de forma reactiva. La cuestión no es elegir la estrategia más avanzada para cada tirada, sino dedicar las horas de mantenimiento donde tengan mayor efecto.
Una de las partes más prácticas de un programa de mantenimiento de rodillos es definir los límites que activan el servicio. Por ejemplo, si un rodillo de trabajo tiene una tolerancia de diámetro de 0,05 mm y un límite de rugosidad superficial de Ra 0,4 μm, estos números deben anotarse y compararse con la capacidad de medición del taller. Lo mismo se aplica a la rectitud y la concentricidad. Se deben elegir tolerancias que el propio torno o rectificadora de rodillos del molino pueda alcanzar consistentemente, no valores que sean técnicamente deseables pero operacionalmente fuera de alcance.
Establecer valores de aceptación claros evita una discusión común entre los equipos de producción y mantenimiento: el deseo de utilizar un rodillo por más tiempo frente a la necesidad de mantener estable la calidad de la superficie. Cuando los números se definen en el programa, las negociaciones son reemplazadas por la práctica rutinaria.
Un plan de mantenimiento es tan efectivo como el equipo utilizado para ejecutarlo. Cuando se retira un rollo de la línea, se debe girar, rectificar o regenerar a una condición cercana a un nuevo rollo. Para una acería, esto a menudo significa mecanizar piezas grandes, duras o complejas con tolerancias muy estrictas. El equipo en uso puede ser tan simple como un torno convencional operado por un artesano experto, o tan integrado como un sistema CNC que mantiene el diámetro y el acabado de la superficie dentro de límites estrictamente controlados. La elección afecta tanto a la consistencia de los rollos restaurados como al tiempo necesario para cada ciclo de reacondicionamiento.
El torneado de desbaste y acabado de los rodillos es fundamental para el proceso de reacondicionamiento. Un torno de rodillos CNC dedicado puede eliminar la capa dañada con una precisión dimensional predecible y, al mismo tiempo, corregir el perfil del rodillo y mejorar el acabado de la superficie. Para los molinos que manejan rollos pesados y grandes, el torno en sí debe tener la rigidez, la potencia del husillo y la capacidad de sujeción adecuadas. Al considerar una máquina, preste atención no sólo a su oscilación máxima y distancia entre centros, sino también a su capacidad para mantener la precisión bajo cortes interrumpidos y profundidad de corte variable, que son comunes al reacondicionar rodillos forjados o fundidos.
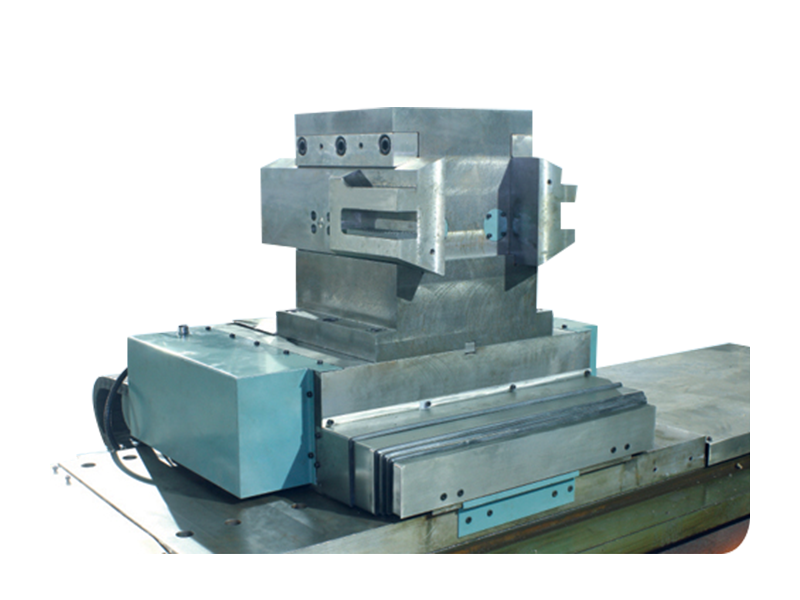 Torno de rodillos CNC para torneado y reacondicionamiento de rodillos Este torno de rodillos CNC es adecuado para el torneado de desbaste y acabado de rodillos, eliminando capas dañadas mientras corrige el perfil y mejora el acabado de la superficie. Está diseñado con rigidez y potencia del husillo para manejar rollos grandes y pesados, manteniendo la precisión en cortes interrumpidos. Ver producto →
Los anillos de rodillos, que experimentan algunas de las tensiones de contacto más severas, a menudo requieren rectificarse en lugar de simplemente girarse. Una máquina rectificadora de anillos de rodillos verticales puede lograr la alta precisión dimensional y la calidad de la superficie necesarias para preservar el rendimiento del anillo. También ayuda a acortar el ciclo de reacondicionamiento al brindarle al operador una plataforma estable que no compromete la concentricidad o el patrón antes de que el anillo regrese al molino. El rectificado suele ser la etapa final que determina si un anillo reacondicionado alcanza la rugosidad superficial y la tolerancia del perfil requeridas.
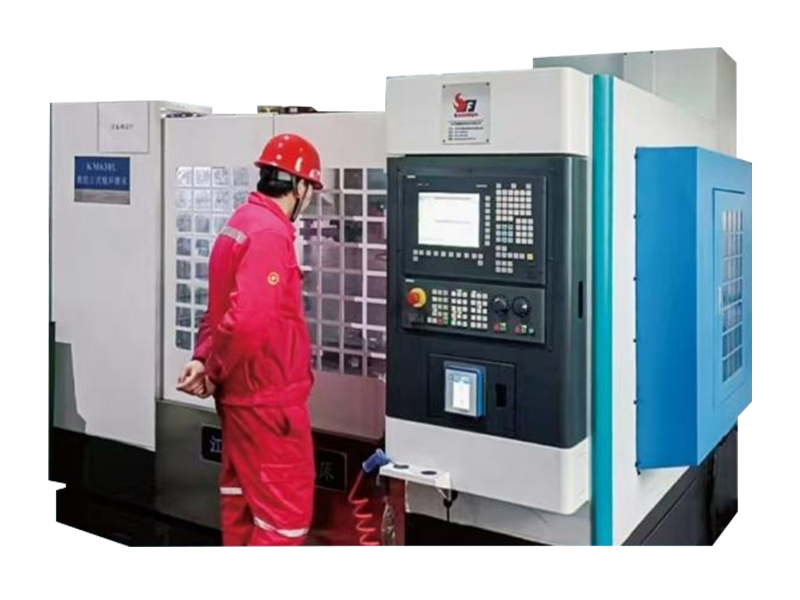 Rectificadora vertical de anillos de rodillos CNC para rectificado de precisión Esta máquina rectificadora vertical está especializada en rectificar anillos de rodillos de carburo de tungsteno utilizados en la producción de alambre de alta velocidad. Ofrece rectificado grueso, semifino, fino y sin chispas del círculo exterior y ranura de paso R, con alta eficiencia y un diseño completamente cerrado para mejorar el entorno de procesamiento. Ver producto →
Cuando los anillos de rodillos requieren que se retire un mayor volumen de material, el proceso de giro debe ser fuerte y estable. Un torno de anillos de rodillos CNC de alta resistencia que puede funcionar con un par elevado y al mismo tiempo mantener un nivel de vibración aceptable puede reducir significativamente el tiempo de procesamiento. Para el taller de mantenimiento interno de una acería, la capacidad de cambiar entre un rodillo y un anillo de rodillo sin sacrificar la calidad de la superficie es una gran ventaja. También reduce la necesidad de enviar piezas a un taller externo, lo que añade tiempo de entrega y costos de flete a cada ciclo de mantenimiento.
 Alto-Speed Steel Roller Rings CNC Roller Ring Lathe Este torno CNC de anillos de rodillos de alta resistencia está diseñado para torneado de anillos de rodillos con alto torque, lo que permite la eliminación eficiente de grandes volúmenes de material manteniendo la estabilidad y la calidad de la superficie. Permite a los talleres internos cambiar entre rollos y anillos sin comprometer el acabado. Ver producto →
Un programa de mantenimiento de rollos que se implementa de la noche a la mañana sin seguimiento ni retroalimentación rara vez se sostiene. Durante el primer año, las fábricas suelen perfeccionar el programa a medida que se acumulan datos reales. Se pueden ajustar los intervalos de programación iniciales, se pueden endurecer los criterios de inspección y se puede revisar la lista de equipos para decidir si una máquina puede cubrir varias tareas o si se necesita una unidad separada para un tipo de rollo específico.
La clave es hacer que cada paso sea medible: registrar la cantidad de rollos reacondicionados, medir el tiempo entre ciclos de reacondicionamiento y comparar la frecuencia de fallas no planificadas antes y después de que se introdujera el plan. Estas métricas proporcionan un retorno de la inversión que es fácil de explicar a la dirección de la planta. También ayudan a una laminadora a decidir cuándo invertir en máquinas adicionales, como un torno de rodillos CNC más grande o un centro de rectificado más automatizado.
Cuando el programa está en ejecución, el molino pasa de una posición reactiva a una planificada. El taller de mantenimiento ya no es un lugar al que llegan reparaciones de emergencia sin previo aviso. En cambio, el taller programa su propio trabajo según el cronograma continuo, y la población de rollos se convierte en un recurso más que se puede gestionar con visibilidad y confianza.
Un programa de mantenimiento de rodillos para una acería no es un documento único. Es un sistema que conecta el estado del rodillo, el cronograma de trabajo del molino y las capacidades del equipo que realiza el reacondicionamiento. Los programas más eficaces se crean a partir de datos operativos reales, no de plantillas genéricas. Comienzan con una clasificación clara de la criticidad de los rodillos, luego aplican una estrategia de mantenimiento que coincide con el riesgo real y, finalmente, confían en máquinas que pueden alcanzar las tolerancias de forma repetida.
Comience con un grupo pequeño pero importante de rollos y ejecute el programa en ellos durante unos meses. Utilice los resultados para hacer crecer el lanzamiento al resto de la línea. Este enfoque paso a paso brinda a los equipos de mantenimiento suficiente confianza para automatizar el proceso más adelante y evita el error muy común de intentar introducir un sistema altamente formal de la noche a la mañana en una planta que siempre ha trabajado de manera reactiva.
El resultado es una planta donde las fallas de los rodillos ya no son una emergencia, donde los ciclos de reacondicionamiento son más cortos y más consistentes, y donde la maquinaria utilizada para el mantenimiento se selecciona para brindar la precisión requerida por las operaciones de laminación modernas.

 Descargar material

 Correo electrónico: [email protected]
 Móvil: +86-13806297906
 Teléfono: +86-513-85562198
 Dirección:No. 99, Calle Tiantong, Ciudad de Nantong, Provincia de Jiangsu.
Escena de fábrica
Derechos de autor@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Todos los derechos reservados.


 English
 русский
 Español
 عربى


