
Durante una inspección de rutina en un laminador en frío en tándem de cinco puestos, el operador nota pequeñas marcas de vibración en la tira de los dos últimos puestos. La caída del borde se está desviando y el acabado de la superficie ya no cumple con las especificaciones de grado automotriz. Se tiran los rodillos y el diagnóstico resulta familiar: perfiles desgastados de los rodillos de trabajo, rugosidad inconsistente y un taller de rodillos que no puede seguir el ritmo del programa de laminado. En plantas de todo el mundo se repite el mismo escenario, no porque la fábrica en sí esté defectuosa, sino porque los servicios de apoyo a su alrededor se han convertido en el cuello de botella. La conclusión es simple: los servicios del laminador de reducción en frío determinan cuánta banda utilizable produce un laminador.
Contenido
Un laminador de reducción en frío reduce la banda laminada en caliente al calibre final a temperatura ambiente, lo que significa altas presiones de laminado, altas velocidades de línea y estrechas tolerancias de espesor y forma. En esas condiciones, los rodillos de trabajo, los rodillos de respaldo, las camisas y los anillos de los rodillos se desgastan de manera que afectan directamente la calidad del producto. Un programa de servicio que sólo reacciona ante fallas siempre quedará atrás. Un programa completo cubre el reacondicionamiento de rodillos, el mantenimiento de calzos y cojinetes, la reparación de componentes del molino y las rutinas de medición que mantienen rastreable cada intervención.
| Área de servicio | Propósito principal | Efecto típico |
|---|---|---|
| giro de rollo | Retire la capa superficial desgastada y restaure el perfil del rollo antes de terminar el mecanizado. | Mayor vida útil de la campaña y menos cambios de tirada |
| Molienda de rodillos | Establecer el diámetro final, la rugosidad y la concentricidad. | Control uniforme de la superficie de la tira y del calibre |
| Servicio de calzos y cojinetes | Restaure los espacios libres y elimine las fuentes de vibración. | Reducir el tiempo de inactividad no planificado en el molino |
| Reparación de componentes de molino | Devuelva los tornillos, las cajas guía y los cilindros a las tolerancias originales. | Control de espacio estable y tolerancias de espesor más estrictas |
El reacondicionamiento de bobinas suele comenzar en un torno. El torneado elimina la capa desgastada y endurecida y restablece una verdadera referencia geométrica para la etapa de rectificado siguiente. Para rodillos de trabajo grandes y rodillos de respaldo, el desafío no es la velocidad sino la rigidez. Un rodillo que pesa decenas de toneladas, sostenido entre centros o sobre lunetas, debe mecanizarse sin deflexión en toda su longitud. Aquí es donde Tornos de rodillos CNC de alta resistencia para diámetros y acabados de superficies precisos marcan la diferencia mensurable entre un rodillo que vuelve a funcionar rápidamente y uno que lleva un cono oculto a la operación de rectificado.
El control CNC añade otra capa de confiabilidad. Una vez que se programa un perfil de rodillo (incluyendo corona, cono o contornos especiales), cada pasada se repite dentro de los mismos límites, independientemente de la fatiga del operador o la habilidad manual. Por lo tanto, un moderno taller de rodillos laminados en frío construye su línea de reacondicionamiento alrededor de un torno CNC de gran capacidad que puede girar y soportar los rodillos más pesados utilizados en la planta.
Para los molinos cuyos rodillos de trabajo alcanzan el extremo superior del rango de tamaño, este modelo es la mejor opción: suficiente oscilación para cubrir diámetros grandes, lunetas rígidas y ciclos automatizados que mantienen el tiempo de giro predecible. El resultado es un rollo que llega a la amoladora con el perfil correcto y una capa consistente de material eliminado, nada más y nada menos.
Los rollos de trabajo no son los únicos elementos que necesitan reacondicionamiento. Los anillos de rodillos (los anillos ajustados por contracción o bloqueados mecánicamente que se utilizan en varios diseños de soportes de laminador) se desgastan de manera diferente y requieren un manejo por separado. Los manguitos, las extensiones de eje y los rodillos intermedios de los molinos de seis alturas también necesitan precisión en el perfil, pero en un ámbito más estrecho. Estos componentes son propensos a vibrar durante el corte porque su sección es rígida mientras que su área de agarre es limitada. Un torno CNC de anillos enrollables de alto par resuelve este problema combinando una sujeción rígida con el control necesario para mecanizar materiales de anillos duros sin vibraciones.
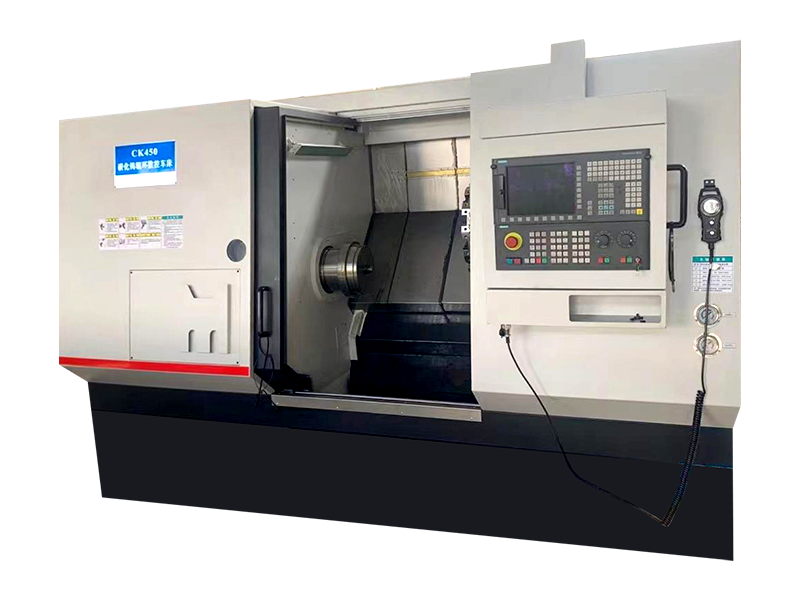 Torno de anillo enrollable CNC de alta resistencia CK620 para mecanizado de alto par Este torno aborda la vibración y el ruido al mecanizar anillos rígidos con área de agarre limitada, combinando sujeción rígida y alto torque para materiales de anillo duros. Es adecuado para talleres que necesitan un reacondicionamiento preciso de anillos sin programación CNC completa para rodillos estándar. Ver producto →
El CK620 está construido teniendo en cuenta la rigidez torsional y la absorción de impactos, por lo que los cortes interrumpidos en materiales duros no degradan la superficie mecanizada. Para los talleres que también mecanizan rollos cilíndricos estándar y desean evitar el costo de la programación CNC completa, los tornos de rollos con pantalla digital ofrecen una alternativa práctica: sus sistemas de lectura mantienen el diámetro y la longitud precisos mientras el operador conserva el control manual directo.
Girar restaura la forma; La molienda restaura la superficie. Después de girar un rodillo o un anillo de rodillo, la etapa de rectificado controla las últimas micras de tolerancia: rugosidad, rectitud y redondez. Para los laminadores en frío que producen superficies expuestas de automóviles o electrodomésticos, una pequeña variación en la rugosidad del rodillo se transfiere directamente a la tira. Los ciclos de rectificado automatizados eliminan las conjeturas y la máquina repite el mismo comportamiento de avance y encendido de una pieza a otra.
Una máquina rectificadora de anillos de rodillos CNC vertical es una opción común para el reacondicionamiento de anillos porque la orientación vertical simplifica la carga y el CNC puede gestionar múltiples diámetros y posiciones de caras en una sola configuración.
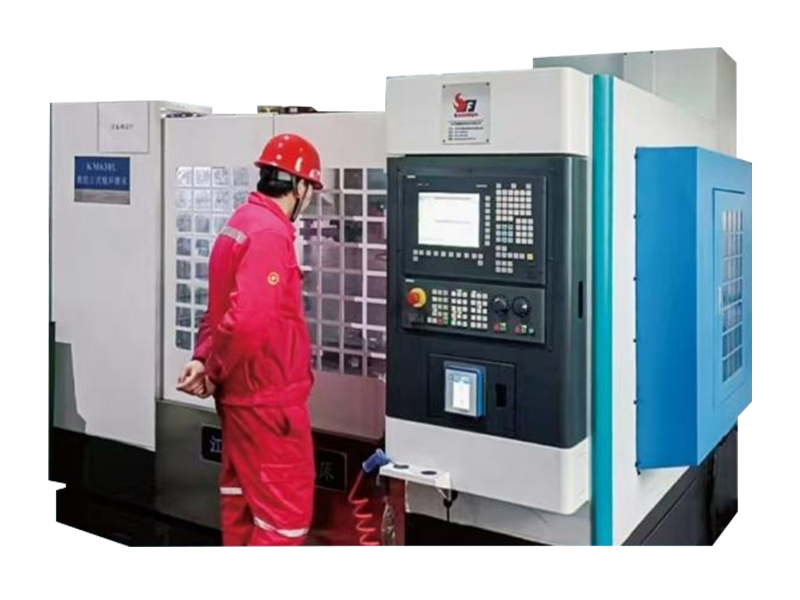 Rectificadora de anillos de rodillos CNC vertical MK630L Una amoladora vertical diseñada para un rectificado grueso o sin chispas de anillos de carburo de tungsteno, que presenta una carcasa completamente cerrada para reducir el ruido y un accesorio hidráulico autocentrante. Mejora la eficiencia y la configuración en comparación con las máquinas horizontales tradicionales. Ver producto →
En una máquina de esta clase, el operador posiciona el anillo una vez, selecciona el programa de rectificado y el husillo y la muela se encargan del resto. El resultado medible es un acabado superficial consistente en todo un lote de anillos, lo que significa que el laminador posterior ve el mismo comportamiento en cada cambio de rodillo.
Ya sea que una planta construya un taller de bobinas interno o subcontrate el trabajo, se aplican las mismas preguntas. La diferencia de calidad entre las ofertas de servicios suele surgir de las máquinas que hay detrás de ellas.
Las respuestas son importantes porque los servicios de las plantas de reducción en frío tienen un efecto financiero directo. Un rollo que se gira y se muele según las especificaciones regresa al molino y produce más toneladas entre campañas. Un calzo reconstruido con las holguras correctas evita la vibración del molino y las desviaciones de la calidad de la banda. Es por eso que publicamos especificaciones de máquinas, notas de aplicación y experiencia de servicio en sitio de nuestra empresa en lugar de tratarlos como propietarios: la confiabilidad del equipo y la profundidad del servicio van de la mano.
Medidos a lo largo de una campaña completa, los servicios de rollos bien ejecutados se reflejan en el costo por tonelada de la planta.
Los servicios de fábrica de reducción en frío no son una compra de productos básicos. Son un proceso de ingeniería que vincula la capacidad de la máquina con los resultados de producción. Las fábricas que ejecutan las campañas más rentables suelen ser aquellas cuyos talleres de rodillos, ya sean internos o contratados, tratan el torneado, el rectificado y el mantenimiento como una disciplina continua. Empiece por auditar el equipo que realiza esos servicios. En la mayoría de los casos, el cuello de botella no es la fábrica; es la calidad y consistencia de las herramientas detrás de esto.

 Descargar material

 Correo electrónico: [email protected]
 Móvil: +86-13806297906
 Teléfono: +86-513-85562198
 Dirección:No. 99, Calle Tiantong, Ciudad de Nantong, Provincia de Jiangsu.
Escena de fábrica
Derechos de autor@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Todos los derechos reservados.


 English
 русский
 Español
 عربى


